PRODUKCJA ODLEWNICZA
Odlewy staliwne, żeliwne i z metali nieżelaznych według dokumentacji klienta
PRITZ DEVELOPMENT dostarcza odlewy z metalu na zamówienie — części i półfabrykaty według rysunków, modeli 3D i
dokumentacji technicznej klienta, w razie potrzeby z późniejszą obróbką mechaniczną.
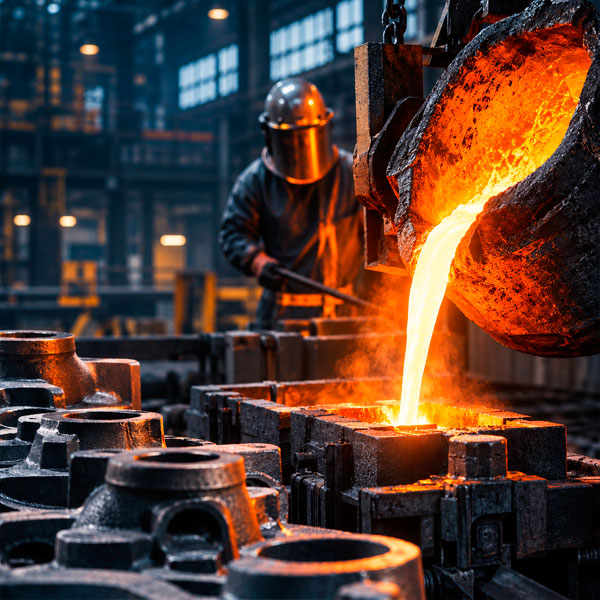
Wykonujemy odlewy na zamówienie ze staliwa, żeliwa i metali nieżelaznych w formach piaskowych (w masie formierskiej)
oraz w kokilach.
Rodzaje odlewów
Wytwarzanie odlewów staliwnych do zespołów maszyn, korpusów, części urządzeń i innych kluczowych komponentów.
Możliwy jest dobór gatunku staliwa zgodnie z wymaganiami rysunku, warunków technicznych i warunków eksploatacji części.
Odlewy staliwne
Materiał: staliwo węglowe, staliwo niskostopowe.Masa odlewów: od 10 do 1500 kg. WIĘCEJ 02
Odlewy żeliwne
Materiał: żeliwo szareMasa odlewów: od 0,5 do 1500 kg. WIĘCEJ 03
Odlewy aluminiowe
Materiał: stopy aluminiumMasa odlewów: od 0,4 do 120 kg. WIĘCEJ 04
Odlewy z metali nieżelaznych
Materiał: stopy miedzi/brązuMasa odlewów: od 0,4 do 120 kg. WIĘCEJ
Od półfabrykatu odlewanego do gotowej części
Odlew metalowy może być dostarczony jako półfabrykat albo po obróbce mechanicznej jako gotowa część zgodna z rysunkiem.
Pozwala to uzyskać gotową część zgodną z rysunkiem klienta, bez konieczności samodzielnego koordynowania współpracy pomiędzy odlewnią a zakładem obróbki mechanicznej.
Możliwa kolejność etapów produkcji:
1. Analiza rysunku i dokumentacji technicznej.
2. Dobór materiału i technologii wytwarzania.
3. Wykonanie półfabrykatu odlewanego.
4. Oczyszczenie i przygotowanie odlewu.
5. Obróbka cieplna — w razie potrzeby i zgodnie z wymaganiami dotyczącymi części.
6. Obróbka mechaniczna.
7. Kontrola wymiarów i jakości.
8. Kompletacja i przygotowanie wyrobów do wysyłki.
Produkcja na podstawie dokumentacji klienta
Praca rozpoczyna się od analizy dokumentacji technicznej.
Do wstępnej oceny wystarczy przekazać:
- rysunek części;
- model 3D;
- gatunek materiału;
- wymaganą liczbę sztuk;
- wymagania dotyczące właściwości mechanicznych;
- wymagania dotyczące obróbki mechanicznej;
- wymagania dotyczące kontroli i jakości.
Jeżeli dokumentacja zawiera wymagania dotyczące konkretnej technologii wytwarzania, są one uwzględniane przy przygotowywaniu oferty.
W przypadku wyrobów seryjnych przed uruchomieniem produkcji możliwe jest uzgodnienie technologii wytwarzania i parametrów półfabrykatu odlewanego.
Wytwarzamy oprzyrządowanie technologiczne dla odlewnictwa (odlewane skrzynki formierskie ze staliwa, spawane skrzynki formierskie, kokile) oraz zestawy modelowe z drewna i stopów aluminium.
Metalowy odlew podlega kontroli zgodnie z wymaganiami dokumentacji. Zakres badań uzgadniamy dla danego projektu.
Stosowane metody kontroli jakości: szybka analiza składu chemicznego, analiza chemiczna, badania mechaniczne, badanie mikrostruktury, fotokolorymetria, kontrola szczelności, badania ultradźwiękowe, badania penetracyjne barwne, kontrola dokładności wymiarowej, kontrola temperatury zalewania, kontrola właściwości materiałów formierskich i rdzeniowych, analiza spektralna, badania magnetyczno-proszkowe.
Dodatkowe możliwości: obróbka cieplna, obróbka mechaniczna, projektowanie i wytwarzanie oprzyrządowania modelowego na pięcioosiowym centrum obróbczym TWISTERSX
Do jakich zastosowań nadaje się produkcja
Możliwości w zakresie odlewania i obróbki mechanicznej mogą być wykorzystywane do wytwarzania:
- korpusów i części korpusowych;
- pokryw i podstaw;
- części maszyn i mechanizmów;
- elementów zębatych i napędowych;
- podpór i wsporników;
- elementów roboczych urządzeń;
- wielkogabarytowych części maszyn;
- części zamiennych;
- innych części odlewanych według rysunków klienta.
Głównym obszarem działalności jest produkcja przemysłowa i maszynowa, w tym wytwarzanie części jednostkowych, małoseryjnych i seryjnych w zależności od charakteru projektu.
Obróbka mechaniczna części odlewanych
Po wykonaniu odlewu możliwe jest przeprowadzenie obróbki mechanicznej w celu uzyskania gotowej części zgodnej z rysunkiem.
Obróbkę wykonuje się przy użyciu tokarek, frezarek, wytaczarek i innych obrabiarek do metalu.
Do obróbki części wielkogabarytowych zakład produkcyjny dysponuje nowoczesnym wyposażeniem umożliwiającym obróbkę elementów o znacznych wymiarach i masie. W szczególności w zakładzie wykorzystywana jest pozioma wytaczarka 5-osiowa DOOSAN DBC160, przeznaczona do obróbki części o masie do 2 ton i długości do 4 metrów.
W zależności od projektu może zostać zorganizowany pełny cykl produkcyjny:
Odlewanie → obróbka cieplna → obróbka mechaniczna → kontrola → gotowa część.
ZALETY PRODUKCJI W PRITZ DEVELOPMENT
Jeden partner produkcyjny dla całego wyrobu
Pełny cykl produkcyjny
Praca na podstawie dokumentacji klienta
Stabilne wytwarzanie jednakowych komponentów i wyrobów.
Powtarzalność produkcji
Powtarzalna produkcja identycznych komponentów i wyrobów.
Produkcja egzemplarzy próbnych
Weryfikacja konstrukcji i technologii przed uruchomieniem produkcji seryjnej.
Montaż gotowych wyrobów
Możliwość otrzymania gotowego zespołu lub wyrobu, a nie pojedynczych części.
Kontrola jakości
Kontrola wyrobów na etapach wytwarzania i przed dostawą.
ISO 9001
Wdrożony system zarządzania jakością potwierdzony certyfikatem.
Firma z siedzibą w Polsce
PRITZ DEVELOPMENT ma siedzibę w Katowicach i koncentruje się na projektach B2B w Polsce i krajach UE.
JAK REALIZUJEMY ZAMÓWIENIE
Od rysunku do gotowej części, zespołu, wyrobu
01 — Dokumentacja
Otrzymujemy rysunki, modele 3D i specyfikacje.
02 — Analiza techniczna
Sprawdzamy konstrukcję i technologiczność wykonania.
03 — Wycena
Określamy przebieg procesu produkcyjnego i koszt.
04 — Egzemplarz próbny / seria przedprodukcyjna
Wytwarzamy egzemplarz próbny lub niewielką partię.
05 — Zatwierdzenie
Uzgadniamy konstrukcję i jakość.
06 — Produkcja seryjna
Uruchamiamy regularną produkcję.
07 — Montaż i kontrola
Montujemy zespoły i sprawdzamy gotowe wyroby.
08 — Pakowanie i dostawa
Przygotowujemy wyroby do wysyłki.
ODLEWNIA PRODUKCJA
Jeżeli masz rysunek części odlewanej, model 3D lub specyfikację, prześlij dokumentację — przekażemy ją do oceny technicznej i przygotujemy ofertę produkcji.