ODLEWY ALUMINIOWE
Wytwarzanie odlewów aluminiowych o masie od 0,5 do 120 kg według rysunków klienta
PRITZ DEVELOPMENT wytwarza odlewy ze stopów aluminium na potrzeby przemysłu maszynowego, produkcji urządzeń
przemysłowych i innych gałęzi przemysłu.
Odlewanie aluminium pozwala uzyskiwać lekkie części o złożonym kształcie, z przestrzeniami wewnętrznymi,
żebrami usztywniającymi i funkcjonalnymi elementami konstrukcji.
PRITZ zapewnia wsparcie techniczne przy realizacji zamówienia, koordynację produkcji odlewniczej, organizację
późniejszej obróbki mechanicznej i dostawę odlewów lub gotowych części zgodnie z dokumentacją klienta.
Możliwości techniczne
Materiały:
- Odlewnicze stopy aluminium.
Masa odlewów:
- od 0,5 do 120 kg.
Operacje dodatkowe:
- Projektowanie i wykonywanie oprzyrządowania modelowego i odlewniczego.
- Oczyszczanie odlewów, usuwanie wlewów i nadlewów.
- Obróbka cieplna.
- Toczenie, frezowanie, wiercenie i wytaczanie.
- Kontrola składu chemicznego, wymiarów geometrycznych i właściwości mechanicznych.
- Badania nieniszczące zgodnie z wymaganiami dokumentacji technicznej.
Podczas technicznego opracowania zamówienia ustala się gatunek stopu, technologię odlewania, tolerancje wymiarowe, wymagania dotyczące jakości powierzchni oraz zakres kontroli.
Do jakich wyrobów stosuje się odlewanie aluminium
Odlewanie aluminium jest szeroko stosowane przy wytwarzaniu części maszyn i urządzeń przemysłowych, dla których istotne są niewielka masa, przewodność cieplna, odporność na korozję i możliwość uzyskania złożonej geometrii.
Główne rodzaje wyrobów:
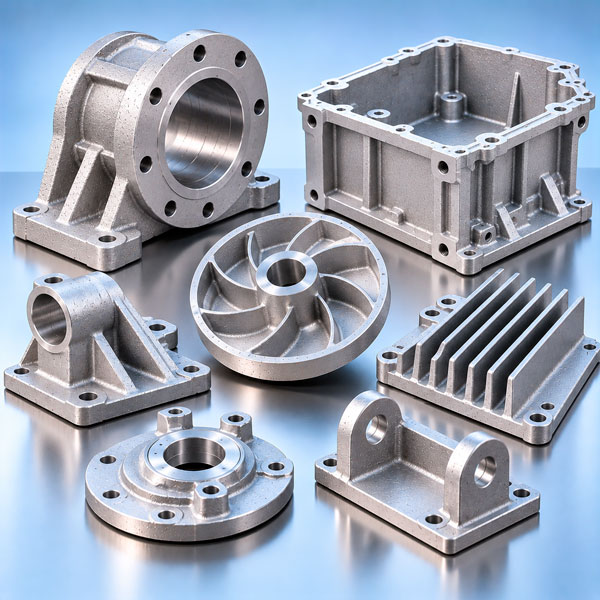
- Korpusy przekładni redukcyjnych i napędów — lekkie części korpusowe z powierzchniami osadczymi, żebrami usztywniającymi i przestrzeniami wewnętrznymi.
- Obudowy silników elektrycznych — odlewane obudowy, pokrywy czołowe, tarcze łożyskowe i elementy chłodzące.
- Radiatory i elementy odprowadzające ciepło — części o rozbudowanej powierzchni wymiany ciepła do urządzeń elektrotechnicznych i przemysłowych.
- Korpusy pomp i sprężarek — części korpusowe, pokrywy, kołnierze i elementy agregatów.
- Wsporniki i elementy podporowe — części konstrukcyjne maszyn, zespoły montażowe i elementy złączne.
- Obudowy urządzeń elektronicznych — osłony ochronne, podstawy montażowe i części wymagające odprowadzania ciepła.
- Części urządzeń transportowych — korpusy mechanizmów, podpory, pokrywy i elementy konstrukcyjne z ograniczeniami dotyczącymi masy.
- Części zamienne do urządzeń przemysłowych — półfabrykaty odlewane i gotowe części do naprawy i modernizacji maszyn.
Dobór stopu i technologii wytwarzania jest uzależniony od warunków eksploatacji, obciążeń mechanicznych, wymagań dotyczących dokładności i przeznaczenia części.
Zalety odlewania aluminium
- Niewielka masa wyrobów.
Gęstość stopów aluminium jest znacznie niższa niż gęstość stali i żeliwa, co pozwala zmniejszać masę konstrukcji. - Dobre właściwości odlewnicze.
Wiele odlewniczych stopów aluminium pozwala uzyskiwać części o złożonej geometrii, z cienkimi ściankami i przestrzeniami wewnętrznymi. - Wysoka przewodność cieplna.
Możliwość zastosowania do wytwarzania korpusów z elementami odprowadzającymi ciepło i części urządzeń wymiany ciepła. - Odporność na korozję.
Powstawanie naturalnej warstwy tlenkowej zapewnia ochronę powierzchni w wielu warunkach eksploatacji. - Dobra skrawalność.
Większość odlewniczych stopów aluminium nadaje się do wysokowydajnej obróbki mechanicznej. - Możliwość produkcji seryjnej.
Odlewanie kokilowe pozwala uzyskać powtarzalność wymiarów i stabilność procesu technologicznego. - Złożona geometria wyrobów.
Jeden odlew aluminiowy może łączyć kilka elementów konstrukcyjnych w jednej części.
Ograniczenia technologii
Przy projektowaniu i wytwarzaniu odlewów aluminiowych należy uwzględnić następujące cechy:
- Zjawiska skurczowe.
Podczas krzepnięcia stopu może dochodzić do powstawania porowatości skurczowej i jam skurczowych, co wymaga prawidłowego projektowania układu wlewowo-zasilającego. - Porowatość gazowa.
Wodór rozpuszczony w ciekłym stopie może powodować powstawanie porów, dlatego konieczna jest kontrola jakości ciekłego stopu. - Wtrącenia tlenkowe.
Nieprzestrzeganie technologii topienia i zalewania może prowadzić do przedostawania się błon tlenkowych do metalu odlewu. - Ograniczenia temperatury pracy.
W podwyższonych temperaturach właściwości mechaniczne wielu stopów aluminium ulegają pogorszeniu. - Wymagania dotyczące konstrukcji części.
Należy uwzględnić grubość ścianek, łagodne przejścia, pochylenia odlewnicze i warunki wypełniania formy. - Konieczność obróbki mechanicznej.
Uzyskanie dokładnych wymiarów osadczych, otworów i powierzchni współpracujących zazwyczaj wymaga dodatkowej obróbki. - Koszty oprzyrządowania technologicznego.
Koszt modeli, rdzennic, a zwłaszcza kokil wpływa na opłacalność produkcji.
Wytwarzanie odlewów aluminiowych
PRITZ DEVELOPMENT wykonuje odlewy z aluminium na zamówienie w wyspecjalizowanych zakładach partnerskich według rysunków, modeli 3D i dokumentacji technicznej klienta.
Prace rozpoczynają się od analizy konstrukcji części i wymagań dotyczących materiału. Dobór technologii uwzględnia przeznaczenie części, wymaganą dokładność, jakość powierzchni oraz wielkość partii. Na tej podstawie ocenia się możliwości realizacji produkcji jednostkowej lub seryjnej.
Jeżeli projekt przewiduje odlewanie ciśnieniowe aluminium, możliwość zastosowania tej technologii wymaga odrębnej oceny i uzgodnienia z odlewnią partnerską. Analiza obejmuje konstrukcję i masę części, rodzaj stopu, planowaną wielkość produkcji oraz koszty oprzyrządowania.
W razie potrzeby opracowywane i wykonywane jest oprzyrządowanie z uwzględnieniem skurczu odlewniczego, pochyleń technologicznych i naddatków na obróbkę mechaniczną. Modele odlewnicze, rdzennice lub kokile dobiera się do wybranej technologii i konstrukcji części.
Po uzyskaniu odlewu można przeprowadzić oczyszczanie, w razie potrzeby obróbkę cieplną, a także operacje toczenia, frezowania, wiercenia i wytaczania.
Kontrola jakości jest organizowana zgodnie z wymaganiami dokumentacji technicznej. Może obejmować sprawdzenie właściwości materiału, kontrolę wymiarową oraz badania służące wykrywaniu wad odlewniczych. Zakres kontroli i kryteria oceny odlewów ustala się podczas przygotowania zamówienia.
Typowy przebieg procesu produkcyjnego:
Analiza rysunku → Wybór technologii → Wykonanie oprzyrządowania → Odlewanie → Oczyszczanie → Obróbka cieplna → Obróbka mechaniczna → Kontrola jakości → Dostawa gotowych części.
Podstawą wyceny odlewu aluminium jest dokumentacja techniczna określająca geometrię części, wymagania materiałowe oraz zakres dalszej obróbki. Rysunki techniczne i modele 3D pozwalają ocenić możliwość wykonania części według rysunku klienta oraz określić niezbędne operacje produkcyjne.
Dlaczego PRITZ DEVELOPMENT
Powtarzalność produkcji seryjnej
Stabilność wymiarów, geometrii i jakości wyrobów w kolejnych partiach.
Pełny cykl produkcyjny
Podstawowe operacje obróbki metalu są realizowane w ramach jednego procesu produkcyjnego.
Praca według dokumentacji klienta
Produkcja jest organizowana na podstawie uzgodnionych rysunków i wymagań technicznych.
Produkcja partii przedseryjnych
Przed uruchomieniem regularnej produkcji można sprawdzić technologię i wyrób na ograniczonej partii.
ISO 9001
System zarządzania jakością z aktualnym certyfikatem.
Siedziba w Polsce
PRITZ DEVELOPMENT ma siedzibę w Katowicach i koncentruje się na współpracy z klientami B2B w Polsce i UE.
Zamów odlewanie aluminium
Wytwarzanie odlewów i gotowych części o masie od 0,5 do 120 kg według rysunków klienta
Prześlij rysunki techniczne, modele 3D lub specyfikację techniczną z podaniem masy części, wymaganej liczby sztuk oraz wymagań dotyczących właściwości mechanicznych, dokładności wymiarów, dalszej obróbki i kontroli jakości.
Specjaliści PRITZ DEVELOPMENT przeprowadzą ocenę techniczną zamówienia, uzgodnią technologię wytwarzania z odlewnią i przygotują ofertę handlową.
Cena odlewu aluminiowego zależy od gatunku stopu, masy i stopnia złożoności części, wielkości partii, kosztów oprzyrządowania oraz zakresu obróbki i kontroli. Wycena odlewu uwzględnia zarówno przygotowanie produkcji, jak i uzgodnione operacje dodatkowe.