ODLEWY ŻELIWNE
Wytwarzanie odlewów żeliwnych o masie od 0,5 do 1500 kg według rysunków klienta
PRITZ DEVELOPMENT wykonuje odlewy żeliwne na zamówienie dla przemysłu maszynowego, producentów urządzeń
przemysłowych i innych gałęzi przemysłu.
Odlewanie żeliwa pozwala uzyskiwać części o złożonym kształcie, z przestrzeniami wewnętrznymi, żebrami
usztywniającymi, występami i masywnymi elementami konstrukcyjnymi.
PRITZ zapewnia wsparcie techniczne przy realizacji zamówienia, koordynację produkcji odlewniczej, organizację
późniejszej obróbki mechanicznej i dostawę odlewów lub gotowych części zgodnie z dokumentacją klienta.
Możliwości techniczne
Materiały:
- Żeliwo szare.
Masa odlewów:
- od 0,5 do 1500 kg.
Technologie wytwarzania:
- Odlewanie w formach z mas samoutwardzalnych na zimno.
- Odlewanie w tradycyjnych formach piaskowych.
Operacje dodatkowe:
- Projektowanie i wykonywanie omodelowania oraz oprzyrządowania odlewniczego.
- Oczyszczanie odlewów, usuwanie układów wlewowych i nadlewów.
- Obróbka cieplna.
- Toczenie, frezowanie, wiercenie i wytaczanie.
- Kontrola składu chemicznego, wymiarów geometrycznych i właściwości mechanicznych.
- Badania nieniszczące zgodnie z wymaganiami dokumentacji technicznej.
Gatunek żeliwa, sposób wytwarzania, tolerancje wymiarowe, wymagana jakość powierzchni i zakres kontroli są określane podczas technicznego opracowania zamówienia.
Opisane możliwości dotyczą odlewów z żeliwa szarego. Jeżeli projekt przewiduje odlewy z żeliwa sferoidalnego, możliwość ich wykonania wymaga odrębnego potwierdzenia na podstawie dokumentacji technicznej i uzgodnień z odlewnią partnerską.
Do jakich wyrobów stosuje się odlewanie żeliwa
Żeliwne odlewy są szeroko stosowane w przemyśle maszynowym dzięki dobrym właściwościom odlewniczym materiału, bardzo dobrej skrawalności i zdolności do tłumienia drgań.
Główne rodzaje wyrobów:
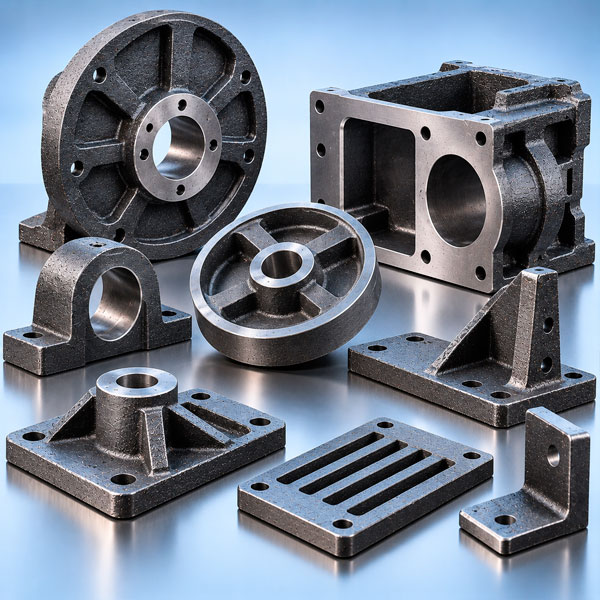
- Korpusy przekładni redukcyjnych i napędów — części korpusowe z powierzchniami osadczymi, przestrzeniami wewnętrznymi i żebrami usztywniającymi.
- Łoża i podstawy obrabiarek — masywne elementy konstrukcyjne zapewniające sztywność i odporność urządzeń na drgania.
- Korpusy pomp i sprężarek — odlewane korpusy, pokrywy, podpory i inne elementy urządzeń.
- Korpusy łożyskowe — podpory wałów, obudowy zespołów łożyskowych i elementy montażowe.
- Koła pasowe i koła zamachowe — części przekładni mechanicznych i układów napędowych.
- Płyty i podstawy urządzeń — płyty montażowe, powierzchnie podporowe i elementy konstrukcyjne.
- Części urządzeń wentylacyjnych i przemysłowych — korpusy, podpory, pokrywy i elementy mechanizmów.
- Części zamienne do maszyn — wytwarzanie części żeliwnych do naprawy i modernizacji urządzeń przemysłowych.
Odlewanie z żeliwa szarego jest szczególnie uzasadnione w przypadku części pracujących głównie pod obciążeniami ściskającymi i statycznymi, a także konstrukcji, w których istotne są sztywność, tłumienie drgań i stabilność geometrii.
Zalety odlewania żeliwa
- Dobre właściwości odlewnicze.
Żeliwo szare charakteryzuje się wysoką lejnością i pozwala uzyskiwać odlewy o złożonej geometrii. - Skuteczne tłumienie drgań.
Obecność grafitu w strukturze żeliwa szarego zapewnia efektywne tłumienie drgań mechanicznych. - Dobra skrawalność.
Materiał nadaje się do toczenia, frezowania, wiercenia i wytaczania. - Wysoka wytrzymałość na ściskanie.
Umożliwia wykorzystanie żeliwa do wytwarzania masywnych podstaw, łóż obrabiarek i części podporowych. - Złożona geometria wyrobów.
Możliwość uzyskiwania części korpusowych z przestrzeniami wewnętrznymi, żebrami usztywniającymi i zmianami przekroju. - Efektywność ekonomiczna.
W przypadku wielu części korpusowych i konstrukcyjnych odlewanie żeliwa zapewnia racjonalną relację między kosztami materiału, wytwarzania i późniejszej obróbki. - Produkcja jednostkowa i seryjna.
Odlewanie w formach piaskowych i formach z mas samoutwardzalnych na zimno pozwala wytwarzać pojedyncze części i partie seryjne.
Ograniczenia technologii
Przy projektowaniu i wytwarzaniu odlewów żeliwnych należy uwzględnić następujące cechy:
- Kruchość materiału.
Żeliwo szare charakteryzuje się stosunkowo niską plastycznością i ograniczoną odpornością na obciążenia udarowe i rozciągające. - Możliwość występowania wad odlewniczych.
Nieprzestrzeganie technologii może prowadzić do powstawania porowatości, jam, wtrąceń niemetalicznych i pęknięć. - Niejednorodność struktury.
Szybkość chłodzenia i grubość ścianek mogą wpływać na strukturę, twardość i właściwości mechaniczne żeliwa. - Ograniczenia konstrukcyjne.
Należy uwzględnić minimalną grubość ścianek, łagodne przejścia, pochylenia odlewnicze i warunki wypełniania formy. - Konieczność obróbki mechanicznej.
Uzyskanie dokładnych wymiarów osadczych, otworów i powierzchni współpracujących zazwyczaj wymaga dodatkowej obróbki. - Koszty oprzyrządowania technologicznego.
Wykonywanie modeli, rdzennic i kokil wpływa na koszt zamówienia. - Czas trwania cyklu produkcyjnego.
Przygotowanie oprzyrządowania, wykonywanie form, zalewanie, chłodzenie, oczyszczanie i kontrola wpływają na termin realizacji zamówienia.
Wytwarzanie odlewów żeliwnych
PRITZ DEVELOPMENT realizuje produkcję odlewów żeliwa szarego w wyspecjalizowanych zakładach partnerskich według rysunków, modeli 3D i dokumentacji technicznej klienta.
Prace rozpoczynają się od analizy konstrukcji części. Dobór gatunku żeliwa i technologii wytwarzania uwzględnia warunki eksploatacji, wymagane właściwości mechaniczne i zakres późniejszej obróbki.
W razie potrzeby opracowywane i wykonywane jest omodelowanie z uwzględnieniem pochyleń odlewniczych, specyfiki krzepnięcia i naddatków na obróbkę mechaniczną. Oprzyrządowanie, w tym modele i rdzennice, dobiera się do konstrukcji części oraz wybranej technologii. Formy odlewnicze i potrzebne rdzenie odlewnicze umożliwiają odwzorowanie geometrii zewnętrznej oraz przestrzeni wewnętrznych odlewu.
Po uzyskaniu odlewu można przeprowadzić oczyszczanie, obróbkę cieplną w celu zmniejszenia naprężeń wewnętrznych, a także operacje toczenia, frezowania i wytaczania.
Kontrola jakości jest organizowana zgodnie z wymaganiami dokumentacji technicznej i może obejmować sprawdzenie składu chemicznego, właściwości mechanicznych oraz wykrywanie wad odlewniczych. Kontrola wymiarowa służy sprawdzeniu geometrii części i zgodności z uzgodnionymi tolerancjami wymiarowymi.
Typowy przebieg procesu produkcyjnego:
Analiza rysunku → Wybór technologii → Wykonanie oprzyrządowania → Odlewanie → Oczyszczanie → Obróbka cieplna → Obróbka mechaniczna → Kontrola jakości → Dostawa gotowych części.
W zależności od zamówienia mogą być dostarczane odlewy surowe lub w pełni obrobione części, gotowe do dalszego montażu i eksploatacji. Zakres wykonania części według rysunku klienta ustala się przed rozpoczęciem produkcji.
Dlaczego PRITZ DEVELOPMENT
Powtarzalność produkcji seryjnej
Stabilność wymiarów, geometrii i jakości wyrobów w kolejnych partiach.
Pełny cykl produkcyjny
Podstawowe operacje obróbki metalu są realizowane w ramach jednego procesu produkcyjnego.
Praca według dokumentacji klienta
Produkcja jest organizowana na podstawie uzgodnionych rysunków i wymagań technicznych.
Produkcja partii przedseryjnych
Przed uruchomieniem regularnej produkcji można sprawdzić technologię i wyrób na ograniczonej partii.
ISO 9001
System zarządzania jakością z aktualnym certyfikatem.
Siedziba w Polsce
PRITZ DEVELOPMENT ma siedzibę w Katowicach i koncentruje się na współpracy z klientami B2B w Polsce i UE.
Zamów odlewanie żeliwa
Wytwarzanie odlewów żeliwnych i gotowych części o masie od 0,5 do 1500 kg według rysunków klienta
Prześlij rysunki techniczne, modele 3D lub specyfikację techniczną z podaniem gatunku żeliwa, masy odlewu, wymaganej liczby sztuk oraz wymagań dotyczących obróbki mechanicznej i kontroli jakości.
Specjaliści PRITZ DEVELOPMENT przeprowadzą ocenę techniczną zamówienia, uzgodnią technologię wytwarzania z odlewnią i przygotują ofertę handlową.
Wycena odlewów uwzględnia gatunek żeliwa, masę i stopień złożoności części, wielkość partii, koszty omodelowania i pozostałego oprzyrządowania oraz zakres obróbki i kontroli jakości.